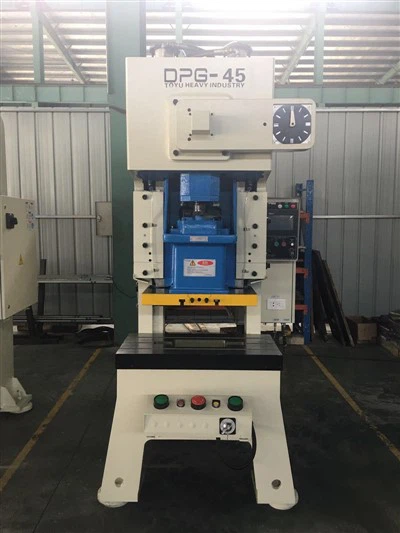
En tant que machine très avancée et efficace, la poinçonneuse industrielle présente un large éventail d'avantages et de bénéfices, ce qui en fait un excellent investissement pour tout type d'opération industrielle. Voici quelques avantages clés de cette machine :
1. Haute précision : les poinçonneuses à cadre en acier de haute précision offrent une précision et une exactitude inégalées dans la fabrication de produits métalliques. Avec une précision et une répétabilité élevées, il garantit des performances constantes et une qualité de sortie de haut niveau.
2. Efficace : comparé à d'autres types d'équipements industriels, le poinçon à cadre en acier de haute précision à poignée unique fermée a des performances rapides et efficaces. Cela signifie un traitement plus rapide, une productivité plus élevée et des temps d’arrêt réduits.
3. Haute durabilité : la presse à poinçonner industrielle adopte une conception durable et résistante, qui offre une durabilité et une fiabilité durables. Il peut résister aux applications industrielles les plus exigeantes, garantissant une longue durée de vie et des besoins de maintenance minimes.
4. Faible consommation d'énergie : la poinçonneuse à cadre en acier de haute précision à poignée unique fermée est conçue pour être économe en énergie et a une consommation d'énergie inférieure à celle des autres types de machines. Cela permet non seulement d’économiser des coûts énergétiques, mais contribue également à réduire les émissions de carbone.


5. Large gamme d'applications : les poinçonneuses à cadre en acier de haute précision peuvent être utilisées pour diverses applications de traitement des métaux, notamment la découpe, le pliage, le poinçonnage, l'estampage et le gaufrage. Cette polyvalence en fait un excellent investissement pour toute application industrielle.
6. Facile à utiliser : poinçonneuse à cadre en acier de haute précision à poignée unique fermée, facile à utiliser, contrôle intuitif et réglage simple. Cela le rend adapté aux opérateurs ayant différents niveaux de compétence, réduisant ainsi le besoin d’une formation approfondie.
7. Améliorer la sécurité : la conception du poinçon du cadre en acier de haute précision dispose de fonctions de sécurité qui peuvent protéger les opérateurs contre les accidents et les blessures. Cela comprend les couvercles de sécurité et les dispositifs de protection, les boutons d'arrêt d'urgence et les interrupteurs de verrouillage.
8. Rentabilité : Bien que l'investissement initial de la poinçonneuse industrielle puisse être relativement élevé, ses avantages en termes de productivité, d'efficacité et de fiabilité globale dépassent de loin le coût initial. C’est donc une solution rentable à long terme.
9. Contrôle de qualité amélioré : le poinçon de cadre en acier de haute précision à poignée unique fermée a des capacités de fabrication précises et exactes, offrant une gestion de la qualité améliorée et garantissant les normes les plus élevées de produits finis.
Dans l’ensemble, la poinçonneuse industrielle constitue un investissement important pour toute opération industrielle cherchant à améliorer la productivité, la qualité et la rentabilité. Sa haute précision, son efficacité, sa durabilité et sa sécurité en font un appareil indispensable dans diverses applications.


|
Nom |
Unité |
DPS-125T |
DPS-160T |
DPS-200T |
|||
|
Force nominale |
KN |
1250 |
1600 |
2000 |
|||
|
Taper |
V |
H |
V |
H |
V |
H |
|
|
Course du curseur |
mm |
250 |
160 |
280 |
180 |
300 |
200 |
|
Course de force nominale |
mm |
20 |
15 |
20 |
15 |
25 |
20 |
|
Nombre de coups (vitesse constante) |
s.p.m |
40 |
60 |
35 |
55 |
40 |
50 |
|
Hauteur maximale de la matrice |
mm |
400 |
450 |
450 |
500 |
500 |
550 |
|
Réglage de la hauteur de la matrice |
mm |
100 |
100 |
120 |
|||
|
Taille inférieure de la table de travail |
mm |
750×700×105 |
800×750×115 |
850×800×35 |
|||
|
Bas du curseur |
mm |
750×450 |
810×500 |
930×700 |
|||
|
Trou central de la table de travail |
mm |
Ø310 |
Ø350 |
Ø400 |
|||
|
Trou de poignée de matrice |
mm |
Ø75 |
Ø75 |
Ø75 |
|||
|
Moteur principal |
KW×P |
11×4 |
18.5×4 |
22×4 |
|||
|
Taille de la tige de traction |
mm |
M30×550 |
M30×620 |
M36×700 |
|||
|
Pression atmosphérique utilisée |
MPa |
0.6-0.7 |
0.6-0.7 |
0.6-0.7 |
|||
|
Poinçon (avant et arrière × gauche et droite × hauteur) |
mm |
1763×1623×3600 |
2090×1906×3900 |
2302×2056×4355 |
|||
|
Nom |
Unité |
DPS-250T |
DPS-315T |
DPS-400T |
|||
|
Force nominale |
KN |
2500 |
3150 |
4000 |
|||
|
Taper |
V |
H |
V |
H |
V |
H |
|
|
Course du curseur |
mm |
320 |
200 |
350 |
250 |
400 |
250 |
|
Course de force nominale |
mm |
25 |
20 |
30 |
20 |
30 |
20 |
|
Nombre de coups (vitesse constante) |
s.p.m |
35 |
50 |
28 |
40 |
25 |
35 |
|
Hauteur maximale de la matrice |
mm |
520 |
580 |
550 |
600 |
600 |
675 |
|
Réglage de la hauteur de la matrice |
mm |
120 |
120 |
150 |
|||
|
Taille inférieure de la table de travail |
mm |
950×900×155 |
1000×900×177 |
1200×1000×185 |
|||
|
Bas du curseur |
mm |
970×800 |
1050×900 |
1200×800 |
|||
|
Trou central de la table de travail |
mm |
Ø420 |
Ø450 |
Ø500 |
|||
|
Trou de poignée de matrice |
mm |
Ø75 |
Ø75 |
Ø75 |
|||
|
Moteur principal |
KW×P |
30×4 |
37×4 |
45×4 |
|||
|
Taille de la tige de traction |
mm |
M36×700 |
M36×900 |
M36×1000 |
|||
|
Pression atmosphérique utilisée |
MPa |
0.6-0.7 |
|||||
|
Poinçon (avant et arrière × gauche et droite × hauteur) |
mm |
2820×2136×4730 |
2900×2206×5112 |
3400×2346×5377 |
|||
|
Nom |
Unité |
DPS-400 trois axes |
DPS-500 trois axes |
DPS-600 trois axes |
|||
|
Force nominale |
KN |
4000 |
5000 |
6000 |
|||
|
Taper |
V |
H |
V |
H |
V |
H |
|
|
Course du curseur |
mm |
400 |
250 |
450 |
250 |
450 |
250 |
|
Course de force nominale |
mm |
30 |
20 |
30 |
20 |
30 |
20 |
|
Nombre de coups (vitesse constante) |
s.p.m |
25 |
35 |
20 |
35 |
20 |
35 |
|
Hauteur maximale de la matrice |
mm |
600 |
675 |
650 |
750 |
650 |
750 |
|
Réglage de la hauteur de la matrice |
mm |
150 |
150 |
150 |
|||
|
Taille inférieure de la table de travail |
mm |
1200×1000×185 |
1400×1200×215 |
1500×1200×235 |
|||
|
Bas du curseur |
mm |
1280×1000 |
1600×1200 |
1600×1200 |
|||
|
Trou central de la table de travail |
mm |
Ø500 |
Ø550 |
Ø550 |
|||
|
Trou de poignée de matrice |
mm |
Ø75 |
Ø100 |
Ø100 |
|||
|
Moteur principal |
KW×P |
37×4 |
55×4 |
55×4 |
|||
|
Taille de la tige de traction |
mm |
M36×1000 |
M42×1200 |
M42×1300 |
|||
|
Pression atmosphérique utilisée |
MPa |
0.6-0.7 |
|||||
|
Poinçon (avant et arrière × gauche et droite × hauteur) |
mm |
3512×2240×5600 |
3627×2480×5800 |
3810×2600×6150 |
|||
|
Nom |
Unité |
DPS-800 trois axes |
DPS-1000 trois axes |
||
|
Force nominale |
KN |
8000 |
10000 |
||
|
Taper |
V |
H |
V |
H |
|
|
Course du curseur |
mm |
450 |
300 |
450 |
300 |
|
Course de force nominale |
mm |
35 |
25 |
35 |
25 |
|
Nombre de coups (vitesse constante) |
s.p.m |
20 |
35 |
20 |
35 |
|
Hauteur maximale de la matrice |
mm |
700 |
775 |
700 |
775 |
|
Réglage de la hauteur de la matrice |
mm |
150 |
150 |
||
|
Taille inférieure de la table de travail |
mm |
1600×1300×265 |
1700×1350×295 |
||
|
Bas du curseur |
mm |
1700×1300 |
1800×1350 |
||
|
Trou central de la table de travail |
mm |
Ø600 |
Ø700 |
||
|
Trou de poignée de matrice |
mm |
Ø120 |
Ø120 |
||
|
Moteur principal |
KW×P |
75×4 |
90×4 |
||
|
Taille de la tige de traction |
mm |
M48×1400 |
M48×1500 |
||
|
Pression atmosphérique utilisée |
MPa |
0.6-0.7 |
|||
|
Poinçon (avant et arrière × gauche et droite × hauteur) |
mm |
4020×2740×6400 |
4200×2840×6850 |
||
|
Accessoires standards |
|
|
Embrayage pneumatique |
● |
|
Écran tactile |
● |
|
Compteur de précharge, compteur de pré-rupture |
● |
|
Dispositif de protection contre les surcharges hydrauliques |
● |
|
Dispositif de détection de bourrage papier |
● |
|
Prise de courant |
● |
|
Dispositif de lubrification à graisse électrique |
● |
|
Dispositif de réglage électronique du coulisseau |
● |
|
Indicateur électronique de hauteur de moule |
● |
|
Dispositif d'équilibrage des coulisses et des moules |
● |
|
Commutateur à came rotatif électronique |
● |
|
Indicateur d'angle de vilebrequin |
● |
|
Comptoir |
● |
|
Connecteur de source d'air |
● |
|
Dispositif de protection du deuxième étage |
● |
|
Manuel d'instructions |
● |
|
Accessoires standards |
○ |
|
Dispositif de tampon pneumatique |
○ |
|
Pédale de commande |
○ |
|
Dispositif de poinçonnage supérieur à curseur |
○ |
|
Pied anti-vibration |
○ |
|
Dispositif de protection photoélectrique |
○ |
|
Alimentateur (types pneumatiques, mécaniques et NC) |
○ |
|
Étagère |
○ |
|
Niveleur |
○ |
|
Robot |
○ |
|
Dispositif d'éclairage du moule |
○ |
Description détaillée du flux de travail de la cintreuse robotisée
1. Chargement des matériaux
Le robot saisit le produit à la position de chargement, et sa saisie dépend principalement des capteurs du dispositif à détecter ;
2. Positionnement de la plateforme intermédiaire
Le robot placera d'abord le produit saisi depuis la position d'alimentation sur la table de centrage, et le produit glissera jusqu'à la hauteur la plus basse de la table de centrage par gravité.
Le robot saisit à nouveau le produit pour garantir la cohérence à chaque fois qu'il saisit le produit.
3. Pliage assisté par robot
Le robot saisit le produit et s'approche du dispositif de positionnement derrière la cintreuse. Pendant le processus d’approche. Le robot glisse le long du moule inférieur, et lorsque le capteur de positionnement arrière se déclenche, il indique que le produit est en place. Le robot contrôle la cintreuse pour la plier.


4. Pince de changement de bord du robot
Le robot place la pièce pliée sur la plate-forme de changement manuel et fait pivoter le dispositif de 180 degrés pour saisir à nouveau la pièce.
5. Le robot aide à plier l'autre côté de la pièce
Le robot maintient le produit à proximité du dispositif de positionnement derrière la cintreuse. Pendant le processus d’approche. Le robot glisse le long du moule inférieur, et lorsque le capteur de positionnement arrière se déclenche, il indique que le produit est en place. Le robot contrôle la cintreuse pour la plier.
6. Décharge du matériel
Après avoir terminé la palettisation des produits finis, le robot retourne à son point d'origine pour effectuer le deuxième cycle de travail.


Affichage d'usine

étiquette à chaud: presse à poinçonner industrielle, fabricants de presses à poinçonner industrielles en Chine, fournisseurs, usine, atelier d'estampage, Machine de presse électrique automatique, Feuilles en acier pré-toqué pour l'estampage, Fonction de la machine de presse, Capacité de la machine de presse, Automatisation d'estampage